 +86-15052135118


 Свяжитесь с нами

Поставщик крепежа поставил 500 000 самосверлящих винтов с потайной головкой на завод по производству металлических корпусов, сэкономив 8 процентов на единицу. Первая жалоба поступила через месяц: головки винтов утонули в оцинкованном листе толщиной 1,2 мм, порошковое покрытие потрескалось радиальными узорами вокруг каждой головки, а результаты испытаний на выдергивание упали на 30 процентов по сравнению с предыдущим узлом головки фермы. Проблема была не в нити. Распределение нагрузки на плоскую опорную поверхность винта с полукруглой головкой было.
Плоская нижняя сторона винта с полукруглой головкой представляет собой интерфейс, который передает всю силу зажима от крепежа на соединяемый материал. Когда этот интерфейс слишком мал, плохо обработан или соединен с отверстием с неправильным зазором, соединение выходит из строя локально, даже если сам винт никогда не ломается. В этой статье объясняется, как определить размер и выбрать винты с полукруглой головкой на основе геометрии опорной поверхности с измеримыми показателями, которые можно использовать при проверке закупок и исследованиях сборки.
Как плоская опорная поверхность преобразует предварительный натяг в контактное давление
Плоская опорная поверхность представляет собой кольцевую площадку под головкой винта, которая передает полную осевую предварительную нагрузку соединения на зажатый материал. При заданном крутящем моменте винт с увеличенной на 30 процентов опорной поверхностью снижает поверхностное напряжение примерно на 23 процента, что часто является разницей между стабильным соединением и тонущей головкой. Контактное давление равно предварительному натягу, разделенному на площадь подшипника: P = F / A.
Возьмите винт с потайной головкой М5 со стандартным диаметром отверстия 5,5 мм и номинальным диаметром головки 9,5 мм. Круглая площадь под головкой составляет около 70,9 мм2, но отверстие удаляет около 23,8 мм2, в результате чего эффективная площадь опоры составляет примерно 47 мм2. При предварительном натяге 2 кН контактное давление составляет 42,5 МПа, что достаточно мало для конструкционной стали, но уже выше предела текучести многих алюминиевых сплавов и большинства пластмасс.
Для спецификации соединения практическое правило простое: рассчитайте давление в подшипнике, прежде чем утверждать обозначение крепежа. Если значение превышает предел текучести носителя или предел долговременной ползучести, измените тип головки, добавьте шайбу или уменьшите предварительную нагрузку.
Площадь подшипника винта с потайной головкой: измеренное сравнение
Стандарты геометрии головок предусматривают для каждого типа головок разную площадь опоры, и эта разница сразу проявляется в данных о поверхностном напряжении. В таблице ниже сравниваются винты M5 с четырьмя распространенными типами головок с номинальными размерами и усилием зажима 2 кН. Значения представляют собой округленные справочные цифры для инженерной оценки, а не данные сертифицированных испытаний.
| Стиль головы | Диаметр головки (мм) | Площадь подшипника (мм2) | Контактное давление (МПа) |
| Пан-головка | 9.5 | 47 | 42.5 |
| Головка фермы | 11.5 | 80 | 25.0 |
| Шестигранная головка с фланцем | 11.8 | 86 | 23.3 |
| Потайная головка с углом 90 градусов | 9,6 (конусный контакт) | ~20 | ~100 |
Ряд с потайной головкой объясняет, почему винты с потайной головкой регулярно обвиняют в протягивании тонкого листового металла: геометрия конуса концентрирует нагрузку на узком кольце, а не на плоской кольцевой площадке. Ничто из этого не означает, что панорамирующая головка имеет плохую конструкцию. Это означает, что проектировщик должен согласовать опорную поверхность с подложкой. Для стальных конструкций толщиной более 3 мм обычно достаточно 47 мм2 цилиндрической головки М5 без шайбы. Для более мягких или тонких оснований необходима ферменная или фланцевая головка, если не добавлена шайба.
Если вы просматриваете винты для самосверления или саморезов, геометрия точки и форма резьбы по-прежнему определяют поведение при установке, поэтому вся логика выбора, лежащая в основе самосверлящие винты и их применение следует читать вместе с указанными выше номерами поверхностей подшипников.
Когда распределение нагрузки на плоскую поверхность подшипника благоприятствует цилиндрической головке
Выбирайте винт с полукруглой головкой, если подложка металлическая, профиль сборки должен оставаться низким, а расчетное давление подшипника остается ниже предела текучести подложки. Распределение нагрузки на плоской опорной поверхности цилиндрической головки представляет собой контролируемое состояние: кольцевая подушка параллельна плоскости зажима, внешний край четкий, а нижняя сторона плоская по своей конструкции. Вот почему цилиндрические головки используются по умолчанию для съемных панелей с большим циклом вращения, где повторяемость опорной поверхности предотвращает постепенное опускание в течение нескольких циклов крутящего момента.
- Плоская кольцевая поверхность подшипника единообразна и легко моделируется.
- Низкий профиль подходит для плотных конвертов и раздвижных крышек.
- Привод с углублением или Torx воспринимает высокий крутящий момент без кулачка.
- Широкая доступность углеродистой стали, SUS304 и SUS410.
- Мягкие материалы деформируются до того, как головка достигнет полного зажима.
- Тонкий лист толщиной менее 1,0 мм требует более широкой фермы или фланцевой головки.
- Увеличенные зазорные отверстия опасно уменьшают кольцевую прокладку.
- Подверженные вибрации соединения выигрывают от фланцевых зубцов.
Для алюминиевых оконных профилей и легких стальных рам распределение нагрузки на плоскую опорную поверхность панорамной головки обычно является достаточным, если зазор отверстия выдерживается в соответствии со спецификациями. Если вам необходимо закрыть отверстие слишком большого размера, структурным решением будет модифицированная головка фермы или винт с фланцем большего наружного диаметра, а не пластиковая шайба в сочетании с более высоким крутящим моментом.
Четыре реальных применения, в которых используется плоская опорная поверхность
Корпуса из листового металла, тонкие алюминиевые профили, съемные ограждения и соединения кронштейнов с рамой — это те области применения, в которых каждую смену проверяются характеристики плоской опорной поверхности винтов с потайной головкой. Опорная поверхность предотвращает появление местных вмятин, сохраняет краску и порошковое покрытие в целости и сохранности и выдерживает предварительную нагрузку без дополнительной затяжки.
- Шкафы электрооборудования и управления изготовлены из оцинкованного стального листа толщиной от 1,0 до 1,5 мм: саморезы M4 или M5 с полукруглой головкой и площадью опоры от 34 до 47 мм2 предотвращают проваливание головки при движении на высокой скорости.
- Монтаж алюминиевой оконной рамы при толщине стенок от 1,2 до 1,8 мм: саморезы с полукруглой головкой распределяют прижимное усилие перед резьбовыми полосками, при условии, что направляющие отверстия остаются в пределах рекомендуемого диапазона диаметров.
- Защитные панели машины и панели доступа открываются несколько раз в неделю: плоская нижняя сторона сохраняет повторяемую плоскость зажима во время многих циклов сборки и обслуживания.
- Обшивка крыши и стен поверх стальных прогонов: крылатые самосверлящие варианты с цилиндрическими головками очищают материал, а затем полагаются на плоскую подкладку для обеспечения постоянного давления зажима.
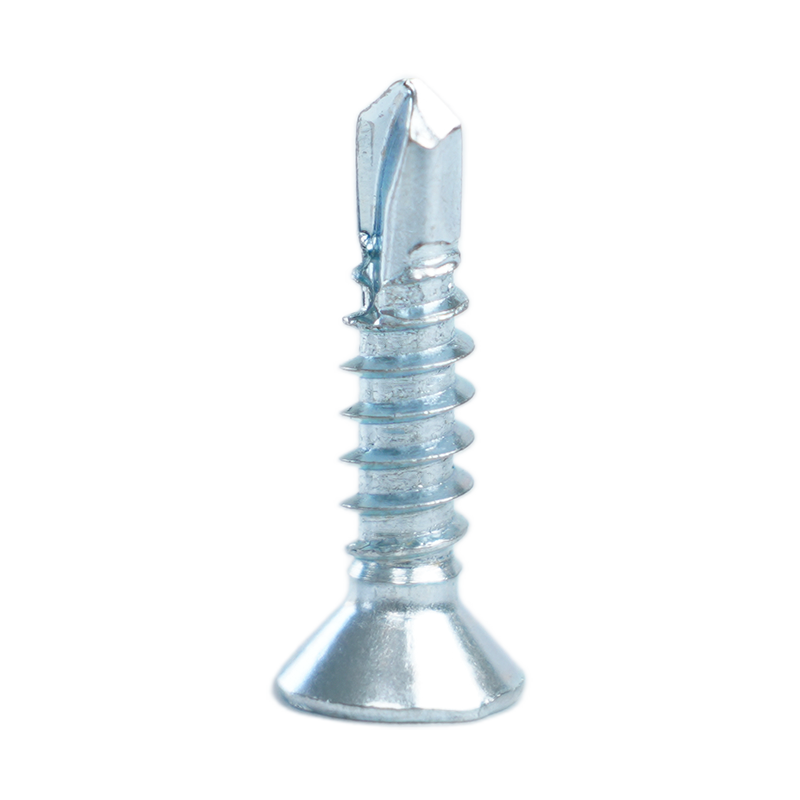
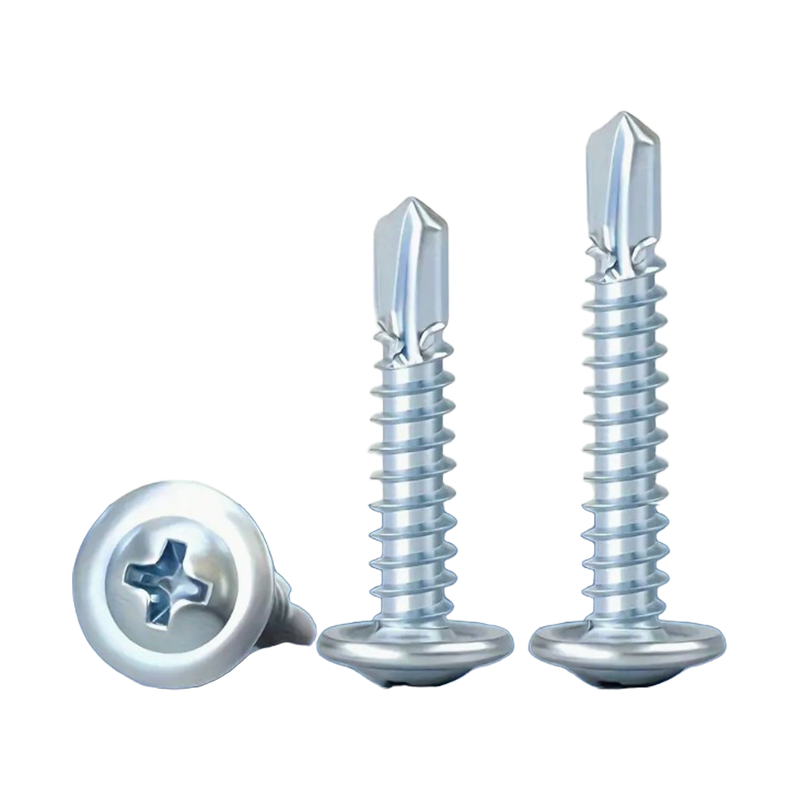
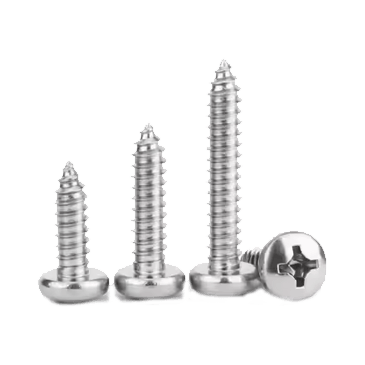
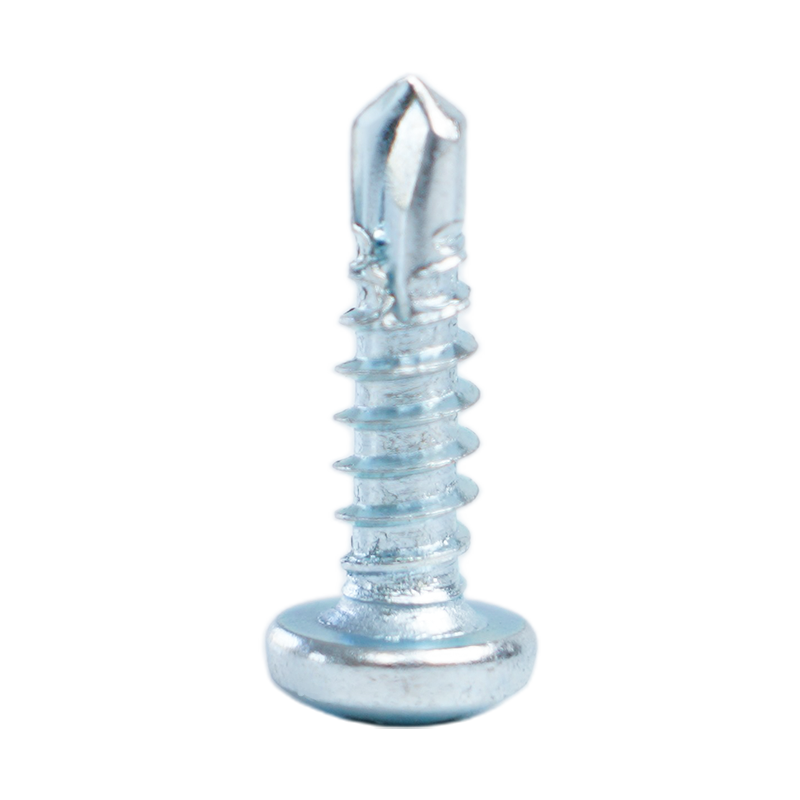 Саморезы с потайной головкой для крепления металлов Эти винты имеют встроенное сверло и широкую полукруглую головку, что позволяет равномерно распределять нагрузку в узлах из листового металла и легкой стали, обеспечивая постоянный крутящий момент при установке и коррозионностойкую отделку для сложных условий эксплуатации. Просмотреть продукт →
Выбор материала меняет поведение подшипника в меньшей степени, чем геометрию, но существенно меняет коррозионное поведение. Для наружных и влажных сред винт с цилиндрической головкой из нержавеющей стали предохраняет поверхность подшипника от подъема оксидов, что в противном случае привело бы к увеличению трения и снижению достигнутого преднатяга при том же крутящем моменте. Рекомендации по выбору углеродистой стали по сравнению с нержавеющей представлены в этом руководстве. Руководство по маркам, свойствам и покрытиям винтов из углеродистой стали .
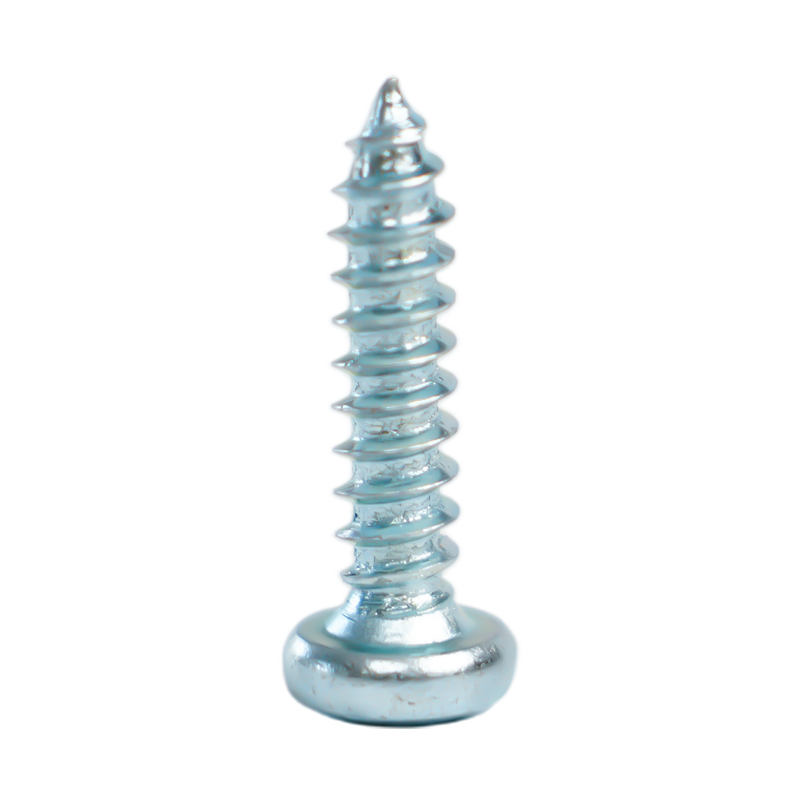
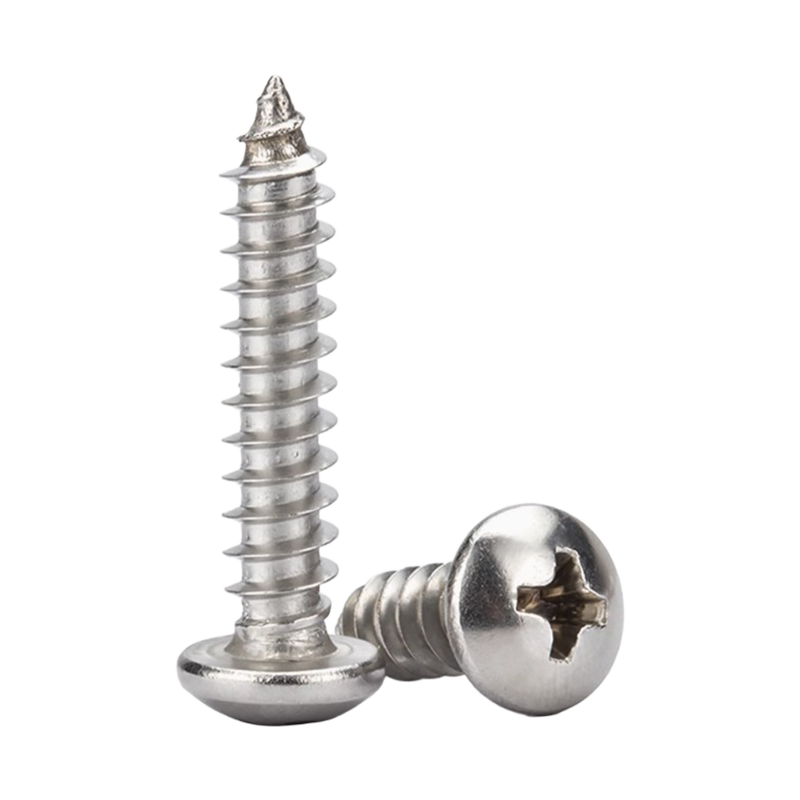 SUS304 Саморезы из нержавеющей стали с потайной головкой Обладая высокой коррозионной стойкостью и саморезной конструкцией, эти винты из нержавеющей стали 304 подходят для мебели, наружной установки и монтажа оборудования, где внешний вид и долговечность имеют значение, хотя они не рассчитаны на высокую прочность. Просмотреть продукт →
Когда подложка изготовлена из закаленной стали или сборка подвергается воздействию повышенной температуры, винты с потайной головкой из мартенситной нержавеющей стали SUS410 сохраняют твердую, стабильную опорную поверхность, которая противостоит бринеллированию под предварительным натягом. Применяются те же правила геометрии, но материал повышает практический потолок предварительной нагрузки, прежде чем разметка поверхности станет проблемой.
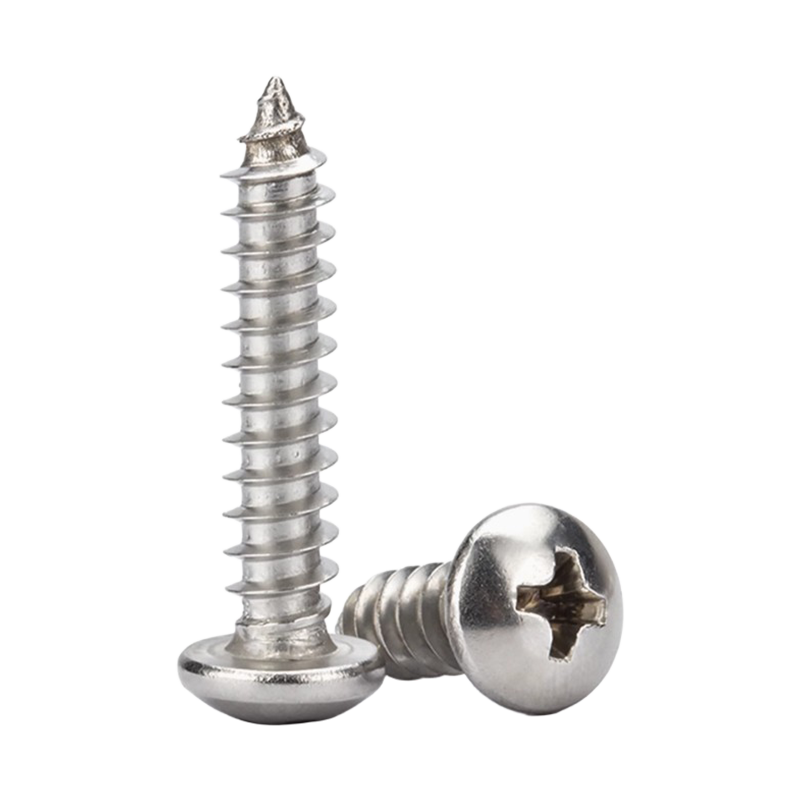 SUS410 Высокопрочные саморезы с потайной головкой Термически обработанная мартенситная нержавеющая сталь SUS410 обеспечивает твердую опорную поверхность, противостоящую бринеллированию под предварительным натягом, что делает эти винты надежными для сращивания алюминия и операций, связанных с закаленной сталью или повышенными температурами. Просмотреть продукт →
Три ошибки в опорных поверхностях, которые проявляются в поломках суставов
Большинство отказов поверхностей подшипников не являются ошибкой конструкции винта; они являются результатом трех повторяющихся ошибок выбора, которые легко проверить при просмотре чертежей.
- Увеличенные габаритные отверстия. Отверстие диаметром 7 мм под цилиндрической головкой М5 удаляет более трети пригодной к использованию кольцевой прокладки, в результате чего контактное напряжение увеличивается с 42,5 МПа до 60 МПа. Укажите ближайшее стандартное отверстие с зазором, равное 5,5 мм для M5, или перейдите к головке большего размера.
- Сопоставление головки с драйвером вместо подложки. Выбор винта, поскольку поставщик поставляет его в нужное углубление для привода, игнорирует фактический путь нагрузки. Рабочую нагрузку несет опорная поверхность, а не выемка.
- Затяжка до предела резьбы на мягких материалах. На алюминиевом листе или листе с полимерным покрытием винт срывает резьбу или деформирует край отверстия до того, как головка достигнет устойчивого зажима. Уменьшите крутящий момент, добавьте шайбу или перейдите к головке фермы.
Часто задаваемые вопросы о опорных поверхностях цилиндрической головки
Краткие ответы на вопросы, которые инженеры и покупатели чаще всего задают при выборе винтов с полукруглой головкой для несущих соединений.
Всегда ли большая плоская опорная поверхность улучшает прочность соединения?
Нет. Большая опорная поверхность снижает контактное давление, но она также занимает больше места, может мешать соседним компонентам и может уменьшить зазор, необходимый для доступа к отвертке или гаечному ключу. Выбирайте наименьшую головку, которая удерживает контактное давление ниже предела носителя, а не наибольшую доступную головку.
Когда следует подкладывать шайбу под винт с цилиндрической головкой?
Добавляйте закаленную плоскую шайбу всякий раз, когда расчетное контактное давление превышает предел текучести подложки, когда размер зазорного отверстия слишком велик или когда винт необходимо многократно затягивать на окрашенной поверхности. Шайба распределяет нагрузку и обеспечивает равномерную поверхность трения для головы.
В чем разница в распределении нагрузки между винтами с полукруглой и ферменной головкой?
Головка фермы имеет больший диаметр головки по сравнению с тем же размером резьбы, поэтому ее опорная поверхность больше. У винта M5 площадь ферменной головки составляет около 80 мм2 против 47 мм2 у плоскоконической головки, что снижает контактное давление примерно на 41 процент при том же предварительном натяге. Головка фермы является предпочтительным выбором для мягкой древесины, тонкого пластика и листового металла толщиной менее 1 мм.
Изменяют ли винты с полукруглой головкой из нержавеющей стали поведение поверхности подшипника?
Нержавеющая сталь меняет трение, а не геометрию подшипника. Головки SUS304 и SUS410 обычно имеют немного более высокий коэффициент трения с зажимной поверхностью, поэтому достигнутая предварительная нагрузка может быть ниже при том же крутящем моменте. Площадь плоской поверхности подшипника остается прежней, поэтому расчеты контактного давления остаются в силе, но целевые значения крутящего момента для предварительного натяга должны быть проверены для конкретного материала и состояния смазки.