 +86-15052135118


 Свяжитесь с нами

Поступающая партия болтов с шестигранной головкой M8 x 30 класса прочности 8,8 поставляется с сертификатом соответствия стандарту ISO 898-1. Лупа не показывает маркировку класса на голове. Неходовая сторона калибра с резьбовым кольцом проворачивается на два полных оборота. Это тот момент, когда проверка крепежа перестает быть бумажной работой и становится физическим воротами.
Это руководство написано для приемных инспекторов, инженеров-проектировщиков и подрядчиков по монтажу, которым необходимо проверить болты, винты и анкеры перед их вводом в эксплуатацию. Он охватывает пять групп функций, подлежащих проверке, инструменты, дающие достоверные показания, визуальные подсказки, выявляющие режимы отказа, а также последовательность действий, которую можно повторять для каждой партии. Этот подход работает для крепежа из углеродистой стали, винтов из нержавеющей стали, распорных анкеров и винтов для цемента, используемых в строительстве и легкой промышленности.
Хорошо управляемый проверка крепежа не требует метрологической лаборатории. Для этого требуются калиброванные манометры, чистые образцы и правила «прошел/не прошел», которые берутся из опубликованных стандартов, а не из памяти.
Пять групп функций проверки крепежа
Каждая тщательная проверка крепежных изделий начинается с одной и той же предпосылки: деталь приемлема только в том случае, если можно подтвердить пять групп характеристик.
- Идентификация материала включает марку стали, марку нержавеющей стали, химический состав покрытия и состояние термообработки.
- Геометрия включает длину, диаметр, шаг резьбы, форму головки, глубину выемки привода и форму точки для самосверлящих винтов.
- К механическим свойствам относятся твердость, прочность на разрыв, испытательная нагрузка, отсутствие признаков водородного охрупчивания в закаленных крепежных изделиях.
- Состояние поверхности включает покрытие покрытия, адгезию, трещины, ржавчину и повреждения боковых сторон резьбы.
- Прослеживаемость включает штампы класса прочности, номера партий и коды производителя, которые связывают деталь с сертификатом материала.
Каждая группа питает следующую: маркировка указывает марку, твердость подтверждает ее, геометрия определяет соответствие, а состояние поверхности определяет срок службы покрытия.
Проверка крепежных изделий представляет собой систематическое сравнение измеряемых физических характеристик с определенным критерием приемки. Он существует для предотвращения попадания непроверяемых деталей в критическую сборку.
Инструменты и пределы приемлемости, которые дают обоснованные ответы
Разница между серьезным осмотром и случайным взглядом заключается в оснащении. Каждая группа функций имеет основной инструмент и четкий сигнал отказа.
| Особенность | Основной инструмент | Распространенный дефект | Приемочная проверка |
| Шаг резьбы | Шаг резьбы gauge | Смешанный или прокатанный пек | Лезвие аккуратно сидит между нитками |
| Размер резьбы | Кольцевой калибр «Go/No-Go» | Сорванная или слишком большая резьба | Беги в сторону во всю длину; No-Go останавливается за два оборота |
| Длина и диаметр | Цифровой штангенциркуль | Хвостовик вне допуска | В пределах чертежа или ISO 4759-1. |
| Твердость | Тестер Роквелла | Мягкий корпус или хрупкий сердечник | класс 8,8: от 22 до 32 HRC; 10,9: от 32 до 39HRC |
| Толщина покрытия | Датчик магнитного покрытия | Тонкий цинк или отсутствующий слой | Электроцинк 5-8 микрон; горячее погружение, обычно от 45 до 85 микрон |
| Герметичность | Динамометрический ключ | Недостаточный или чрезмерный крутящий момент | Соответствует значению крутящего момента при установке |
ISO 898-1 связывает маркировку головки с минимальной прочностью на разрыв, поддающейся проверке твердостью или полным испытанием на растяжение.
Минимальная прочность на разрыв для обычных классов прочности ISO 898-1.
Если твердость болта 8,8 составляет 28HRC, деталь проходит проверку. Если указано 20 HRC, отбраковывайте партию, даже если на головке имеется отметка 8,8.
Виды отказов и визуальные подсказки, которые их выявляют
Неисправности крепежа оставляют вещественные доказательства до того, как они приведут к простою. Приведенные ниже подсказки превращают входящую проверку из размерного прохода в вердикт срока службы.
- Ослабление: метки смещены между шайбой и поверхностью гайки, или показания крутящего момента падают ниже указанного диапазона.
- Водородное охрупчивание: чистый перелом без образования шейки, часто на закаленном винте с покрытием в течение 24–72 часов после установки или нанесения покрытия.
- Усталость: следы на поверхности излома, начиная с корня резьбы или надреза на поверхности.
- Перегрузка: видимая шейка и чашеобразный перелом болта из вязкой стали.
- Коррозия: красная ржавчина, белая коррозия цинка, точечная коррозия или трещины под головкой.
- Снятие резьбы: деформированные боковые поверхности резьбы, испачканный металл или гайка, которая останавливается до посадки.
В случае спорного отказа крепежа поверхность перелома является наиболее ценным доказательством на месте. Отрежьте образец, защитите поверхность излома и сохраните вышедшую из строя деталь для лабораторного анализа.
Различия в проверке по типу крепежа
Для каждой категории крепежа требуется свой приоритет проверки: цинковое покрытие для углеродистой стали, маркировка марки для нержавеющей стали, доказательства установки анкеров и геометрия резки для цементных винтов.
Углеродистая сталь и винты с покрытием
Винты из углеродистой стали номиналом 4,8 и 8,8 доминируют в соединениях гипсокартона, дерева и легкой стали. Сначала осмотрите цинковое покрытие. Тусклый, неровный или отслаивающийся цинк обычно указывает на тонкое покрытие или плохую предварительную обработку. На закаленных крепежных изделиях, давление которых превышает 1000 МПа, проверьте наличие трещин в обшивке возле головки — распространенного признака замедленного повреждения водородом. Проверьте твердость на двух образцах из разных мест партии.
Винты из нержавеющей стали: SUS304 и SUS410.
Винты из нержавеющей стали сначала требуют проверки класса. Аустенитный SUS304 слабомагнитен и мягче; Мартенситный сплав SUS410 обладает магнитными свойствами и может быть закален для сверления металла. Магнит — это быстрый метод сортировки, но не полный тест материала. Если сертификат качества и магнит не совпадают, отклоните партию и запросите у поставщика положительный отчет об идентификации материала.
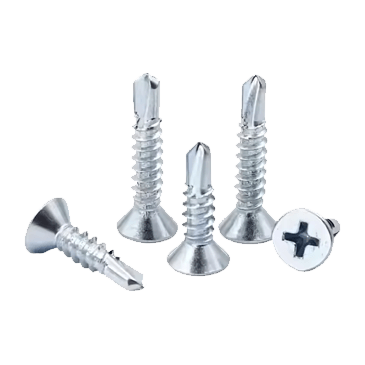
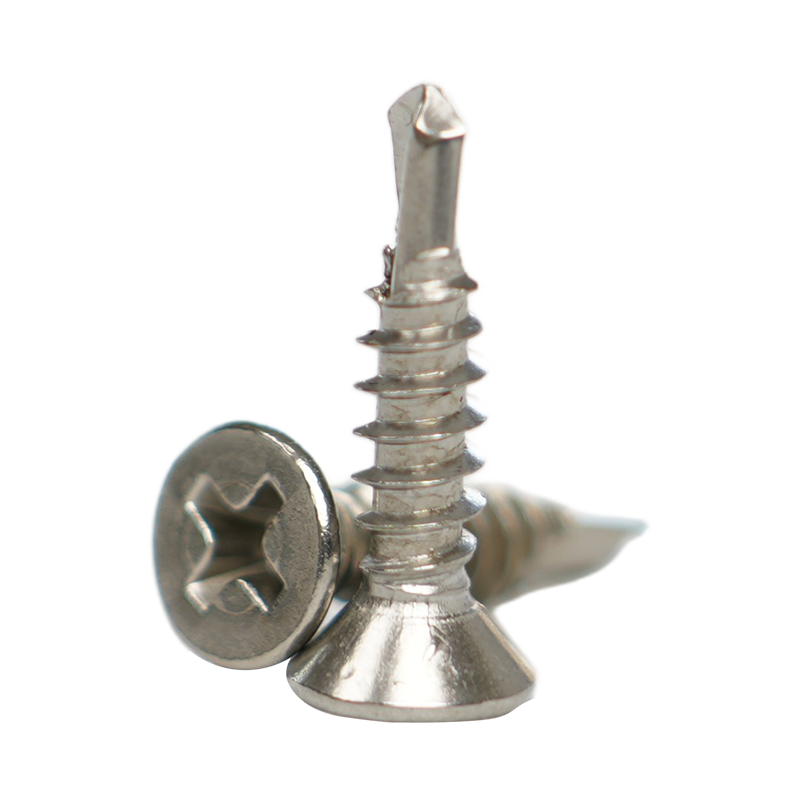 SUS410 Саморезы с потайной головкой и термообработкой Эти закаленные самосверлящие винты с плоской головкой SUS410 подходят для стальных конструкций и навесных стен. Их магнитно-мартенситная марка идеальна, когда в окружающем тексте обсуждается проверка марок нержавеющей стали с помощью магнетизма перед приемкой партии. Просмотреть продукт →
Расширительные анкеры и клиновые анкеры
Проверка анкеров должна быть сосредоточена на доказательствах установки. Перед отпусканием проверьте диаметр болта, соответствие сверла, глубину заделки и момент затяжки. Отбраковывайте клиновой анкер со смятой резьбой в зоне расширения, отсутствующей шайбой или видимыми трещинами во втулке.
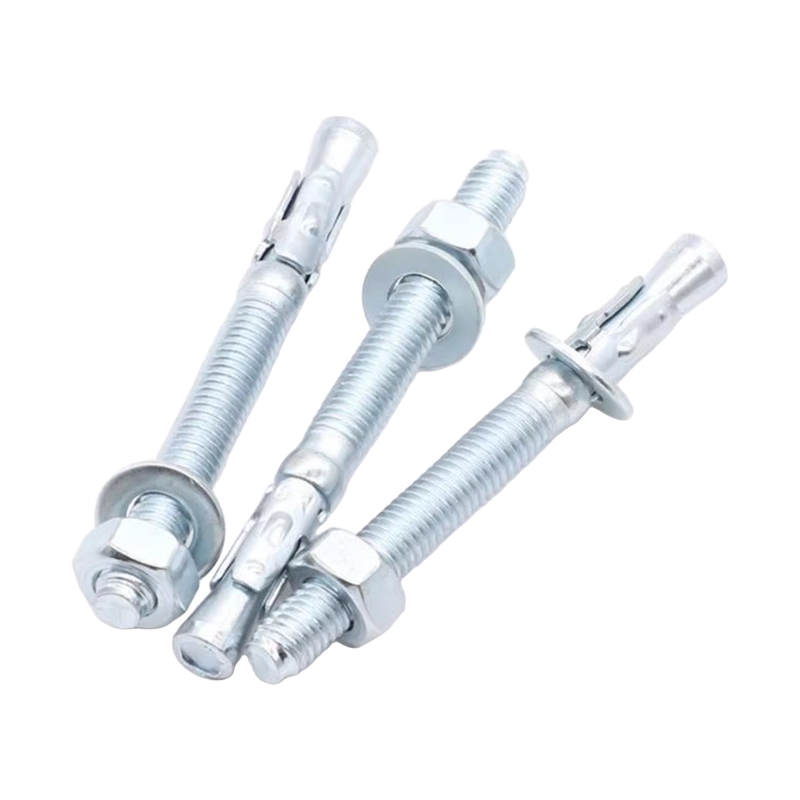 Распорный клиновой анкер для виброустойчивого крепления Этот клиновой анкер расширяется относительно просверленного отверстия при затягивании гайки, что делает его пригодным для ремонта стен и опор конструкций. В соседнем абзаце особое внимание уделяется проверке диаметра болта, глубины заделки и крутящего момента во время проверки анкера. Просмотреть продукт →
Цементные шурупы для бетона
Цементные шурупы нарезают резьбу непосредственно в бетоне с закаленным корпусом и специальными режущими канавками. Наиболее распространенными отказами являются направляющие отверстия недостаточного размера и содранный бетон вокруг шурупа. Осмотрите режущую поверхность на наличие стружки, сверьте диаметр сверла с таблицей производителя винта и отбракуйте винты с треснутым покрытием или изношенной вершиной.
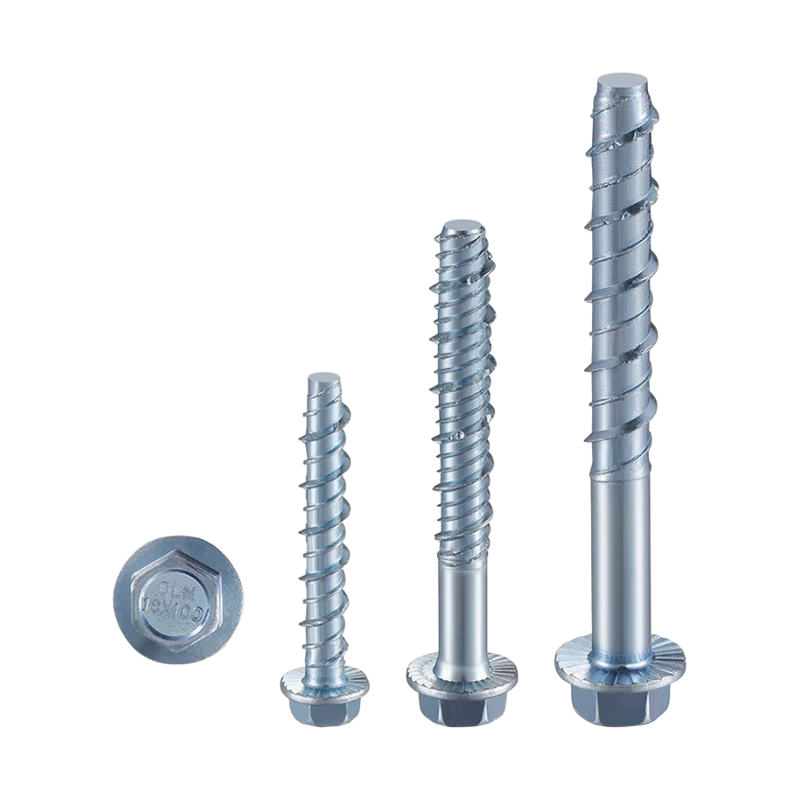 Саморезы по бетону для каменной кладки и бетона Эти саморезы по бетону нарезают резьбу непосредственно в твердых материалах, что сокращает количество операций по монтажу и подходит для строительных или энергетических объектов. В следующем параграфе подчеркивается необходимость повторяемого протокола проверки входной партии, соответствующего размещению этого продукта. Просмотреть продукт →
Создайте практический протокол проверки за пять шагов
Воспроизводимый протокол имеет большее значение, чем любое отдельное измерение. Эта последовательность работает для входящих партий от 500 до 20 000 штук.
- Определите размер выборки перед открытием партии. Используйте AQL 0,65 для крепежных деталей, критически важных для безопасности, и AQL 1,5 для деталей общего назначения с отбором проб в соответствии с ISO 2859-1.
- Сначала проверьте отслеживаемость. Подтвердите номер партии, сертификат материала и сертификат покрытия, а затем извлеките образцы из нескольких коробок, а не только из верхнего слоя.
- Выполните визуальную проверку при 5-кратном увеличении на предмет маркировки, трещин, коррозии и дефектов покрытия.
- Выполните размерные и механические проверки: штангенциркулем для определения длины, кольцевыми калибрами для определения размера резьбы, твердости по Роквеллу, магнитным калибром для проверки толщины покрытия.
- Запишите результаты и примите решение. Отбраковать всю партию при наличии критического дефекта; помещать несоответствующие детали на карантин и возвращать их с четким письменным отчетом.
Когда следует отбраковывать и возвращать партию крепежных изделий
Устанавливайте границы отклонения до открытия коробки, а не после разногласий с поставщиком.
- Отсутствует или нечитаема маркировка класса прочности на высокопрочных болтах.
- Датчик No-Go проходит более двух полных оборотов.
- Твердость вне диапазона класса прочности на двух и более образцах.
- Вздутия покрытия, отслаивание или видимые трещины основного металла.
- Смешанные материалы, разные типы головок или смешанные покрытия в одной партии.
- Любой намек на водородное растрескивание закаленных деталей.
Крепежи, которые не прошли визуальный осмотр, ни в коем случае не следует отпускать. При доработке обычно разрушается обшивка или боковые поверхности резьбы, а переработанный крепеж выходит из строя раньше, чем новый.
Вопросы по проверке крепежа, которые чаще всего задают установщики
Как часто следует проверять крепеж в эксплуатации?
Осматривайте критически важные для безопасности соединения не реже одного раза в год и каждые три месяца проверяйте все, что подвергается вибрации или влажности снаружи. Для растянутых болтовых соединений проверка повторной затяжки наиболее полезна в первую неделю эксплуатации, поскольку расслабление происходит раньше.
Какие инструменты необходимы для входного контроля крепежных изделий?
Цифровой штангенциркуль, измеритель шага резьбы, набор кольцевых калибров «годен/не годен», твердомер по Роквеллу, измеритель магнитного покрытия, динамометрический ключ и 5-кратная лупа охватывают почти каждую поступающую партию. Калибруйте инструменты длины и крутящего момента в соответствии с отслеживаемыми стандартами один раз в год.
Можно ли повторно использовать болты после проверки?
Не используйте повторно болты, на которых имеется коррозия, повреждение резьбы или пластическая деформация. Высокопрочные болты с классом прочности выше 10,9 вообще не следует использовать повторно, за исключением случаев, когда усталостная нагрузка очень низкая и состояние резьбы подтверждено непроходным калибром.
Достаточно ли магнита для проверки крепежа из нержавеющей стали?
Магнит — это быстрый тест на сортировку, а не полный тест материала. В большинстве случаев он может отличить аустенитный SUS304 от мартенситного SUS410, но не может обнаружить неправильный химический состав в пределах одного и того же сорта. Используйте спектрометр с положительной идентификацией материала, если безопасность зависит от марки.